|
|
||||||

|
重 运 输 网
|
打造中国专业吊车信息网 |
|

|
钢箱梁吊装方法
|
|
根据钢箱梁的分段情况,在桥墩分段处用贝雷梁搭设临时支墩,分段分块加工成型的钢箱梁运至现场后,用一台150吨和一台130吨吊车联合起吊,然后拼装、焊接。拼装时首先拼装清远至广州进城高架桥,其次拼装佛山至清远匝道桥,再次拼装清远至深圳第一联,最后拼装清远至深圳第三联。
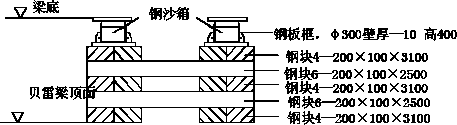
一、钢梁吊装前的组织准备 (一)在分段接口处用贝雷梁搭设临时支墩,支墩基础采用C20混凝土扩大基础,临时支墩比钢梁底标高低80cm,用“工”字钢束、钢块、钢垫板、沙箱等临时支座,辅以千斤顶调整梁体标高。支墩墩顶支垫见下图。
(二)钢箱梁的安装地处较繁华地段,人流、车流极为密集,需进行交通疏导工作,为确保吊装的安全、质量,吊装前要将吊装方案向全体职工作详细技术交底,做好分工、明确任务。健全指挥系统,配备完善的通讯、信号等设备。确保钢梁吊装过程中统一指挥、步调一致、安全精确。 二、钢梁吊装前的技术准备 (一)钢梁构件质量检查 钢梁出厂前应在样台严格检查外形尺寸、焊接质量及经预拼装检验验收合格,保证符合设计要求,起吊及运输过程中做好防护、保护好涂装,捆绑栓挂牢靠,防止撞坏及变形,运到工地后检查接头尺寸、对接口、线形及焊缝质量,对达不到设计要求的钢梁必须修整调校。 (二)桥墩支座尺寸检查 利用加密的施工控制网,根据线路中心线、桥台及临时支点的高程,在桥台及临时支墩上放出每片梁的纵向中心线、支座及支点的纵横向中心线,在梁端放出梁端边缘线。严格检查支座中心平面位置及标高。 (三)机器设备的检查 吊装前对安装系统作一次全面的安全检查,包括电源、起吊设备、滑道、支架、平车、滑车、绳卡、吊具等安装牢固、受力合理符合规范要求。对存在问题必须整改,经最后验收检查方可试吊。 三、起吊安装: (一)起吊安装方法: ①钢箱梁的吊装采用在钢梁上设置吊耳,吊点位置根据计算确定。吊耳采用36mm厚的钢板制作。 ②在吊机支腿处铺设2cm厚钢板,增加地基承载力。 ③用平板拖车拖运梁体至桥位临时支墩一侧。 ④起重工专人指挥两台吊机同步起吊钢箱梁,将钢箱梁吊离平板拖车。 ⑤开走平板拖车,将梁体高度提升高于支墩。 ⑥专人指挥缓慢同步缓慢落梁,并用撬棍及拉绳调整梁体位置。 ⑦在梁侧面端部挂线锤,根据墩台顶面标出的梁端横线及该线上标出的梁侧边缘点来检查和控制梁的顺桥及横桥向正位。 ⑧在梁端顶部中心挂线锤,根据梁端面上的竖向中心线检查梁的垂直度。 ⑨用全站仪及水准仪检测梁的平面位置及高程是否正确。 (二)起吊安装的技术措施 ①吊装过程中,切实服从命令,听从指挥,起吊施工现场设立专门人员警戒,严禁非本工程施工人员进入现场。 ②吊装中,有统一指挥信号,作到工作协调准确迅速,并设立总指挥。 ③钢丝绳吊装前进行检查,与构件锐角接触处,加垫保护。 ④当梁体吊离地面20cm左右时,悬停检查各部件受力情况,无异常,系好溜绳,继续起吊。 ⑤吊装跨越环市路梁段时,遵守《广州市城市道路临时占用管理办法》,申领《临时占用道路证》。 四、钢梁连接 每段钢梁安装完成后,调整钢梁线形,各项指标符合要求后,再进行段间接头的固接。接头焊接由专业焊工进行,严格按照设计要求进行各段间的焊接及栓接。 (一)钢箱梁焊接 ①焊前准备 A、施焊前对接缝两侧采用电动钢丝刷打磨处理,对接缝两侧不得有锈蚀、水、油、氧化物,贴陶瓷衬垫面的120mm以内不得有锈蚀、灰尘、水、油等污物。 B、工地CO2焊接作业采取防风措施,下雨天气停止作业,雾天或湿度大于80%时,采取火焰烘烤措施时进行除湿,环境温度低于5℃时要预热到50℃。 ②焊接工艺要点 A、焊接采用单面坡口,单面焊双面成型,CO2气体保护焊打底,用手工焊盖面,T50-7-6焊条施焊。 B、焊接完成后,铲磨焊缝余高,铲磨平顺后,对焊缝部位和碰伤部位用电动钢丝刷除锈除污,涂装IC531涂料和封孔剂。 ③工地定位焊接 A、根据梁段外形尺寸大小、每条焊缝的总长度来布设定位焊缝的长度和间距,一般长度为80mm,间距小于400mm,焊脚尺寸大于4mm; B、定位焊用手工焊或半自动CO2定位焊; C、在以下情况,对焊缝线材实施预热: a.固定焊缝的环境温度低于10℃,温度大于80%; b.束力大的定位焊缝; c.封底焊缝的坡口焊缝; D、预热范围为距焊缝中心各50mm。预热方法可用电阻加热法或火焰烘烤法。 E、如定位焊缝出现裂缝或其它严重缺陷时,应把缺陷清除,再行焊接。 ④工地焊接的一般要求 A、梁段接口的横向对焊缝要求熔透。 B、工地焊接环境周围温度宜在±5℃以上,周围相对湿度80%以下,风力不大于5级。雨天不得露天施焊。 C、钢箱内采用CO2焊时,操作者要佩带通氧气的防护面罩,一定要配备通风防护安全设施,以免焊接时产生的CO影响焊工安全。 D、焊缝两侧经除锈后24h内,必须进行焊接,以防再次生锈或被污染。否则应重新除锈,方可施焊。 ⑤工地焊接顺序及技术措施 A、为减少因焊接而产生的附加力和焊缝残余应力及边缘材料局部应力,消除或减少构件不规则变形,应对工地焊接顺序作出严格规定并按下列规定切实执行: a.横向焊缝应从桥中轴线向两侧对称施焊; b.一端有自由端的长焊缝,可从另一端施焊,向自由端前进; c.圆型构件沿圆周施焊时,可暂时把与横向接口焊缝交会的U型肋断开一段,待完成焊缝后再补焊就位。 B、纵肋拼接段的施焊顺序可按图纸规定,或经试验后,提出焊接顺序,报请监理工程师认可。 C、梁段接口横向焊缝的施焊排行顺序应与工地梁段架设拼装顺序相同。 ⑥焊接接头性能的基本要求 A、主要构件的对接和角接接头的机械性能(包括拉伸、弯曲、疲劳、冲击)试验值,应不低于母材的标准值; B、注明等级焊缝的各项检测揸标必须达到该级焊缝的要求; C、双面全熔透的对接焊缝,其根部重叠部份应大于2mm; D、直接承受冲击载荷的承载构件,其对接焊缝应按具体规定进行低温冲击试验。 ⑦、工地焊接接头检验 A、焊接接头外观检验 焊缝不得有裂纹、未熔合、焊瘤、夹渣、未填满弧坑和超出表13规定的缺陷。 B、工地焊缝无损检验 工地横桥向对接焊缝应全部熔透,需100%经超声波探伤以及10%作X光探伤拍片检查;如有一片X光片不合格,应重新作20%检查;如仍不合格,则该对接焊缝应作100拍X光片检查。 C、工地焊缝的缺陷修补 a.不合格的工地焊缝,应报监理工程师同意进行修补后才能执行。 b.经返修的工地焊缝应随即打磨匀顺,并按质量要求复检。对横向接口焊缝,其修补部位应全部用X光拍片探伤检查。 c.除非监理工程师同意,不合格焊缝的修补次数不得超过两次。 d.修补办法参照下表。 序号 | 缺陷种类; | 修补方法 1 | 切除临时连接板时留下的缺陷;| 深度0.1~1.0mm时具备磨匀顺,超过1mm的补焊后修磨匀顺 2 | 咬边;| 深度小于0.5mm用砂轮磨顺,深度大于0.5mm补焊后磨顺 3 | 焊缝裂纹或影响区裂纹;| 查明原因,除掉裂纹,提出防止措施,返修焊预热100—150℃,按规定的焊补工艺进行补焊磨修 4 | 未焊透、夹渣、气孔、凹坑、焊瘤等;| 用碳弧气刨等刨掉后补焊并修磨,用手工焊返修,预热温度50—100℃,焊后磨顺 5 | 自动焊、半自动焊起弧或落弧的凹坑;| 将原来弧坑部分或被清除部位的焊缝两端,刨成不陡于1:5的斜坡,再继续焊接 |

|
| |
|
收藏为您的书签(Ctrl+D) 设为浏览器首页
来自216.73.216.31 的朋友欢迎您。
|
|
|
